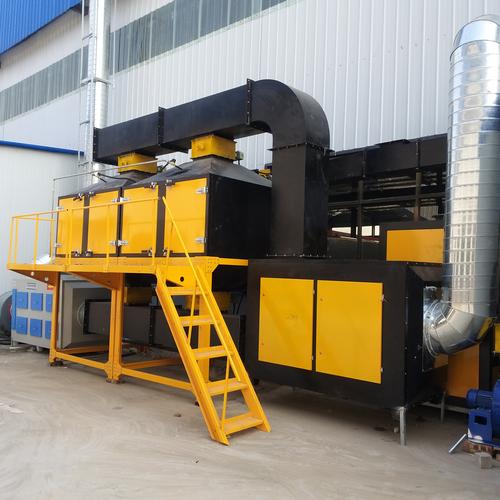
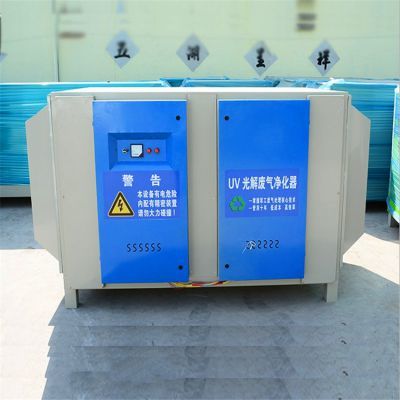
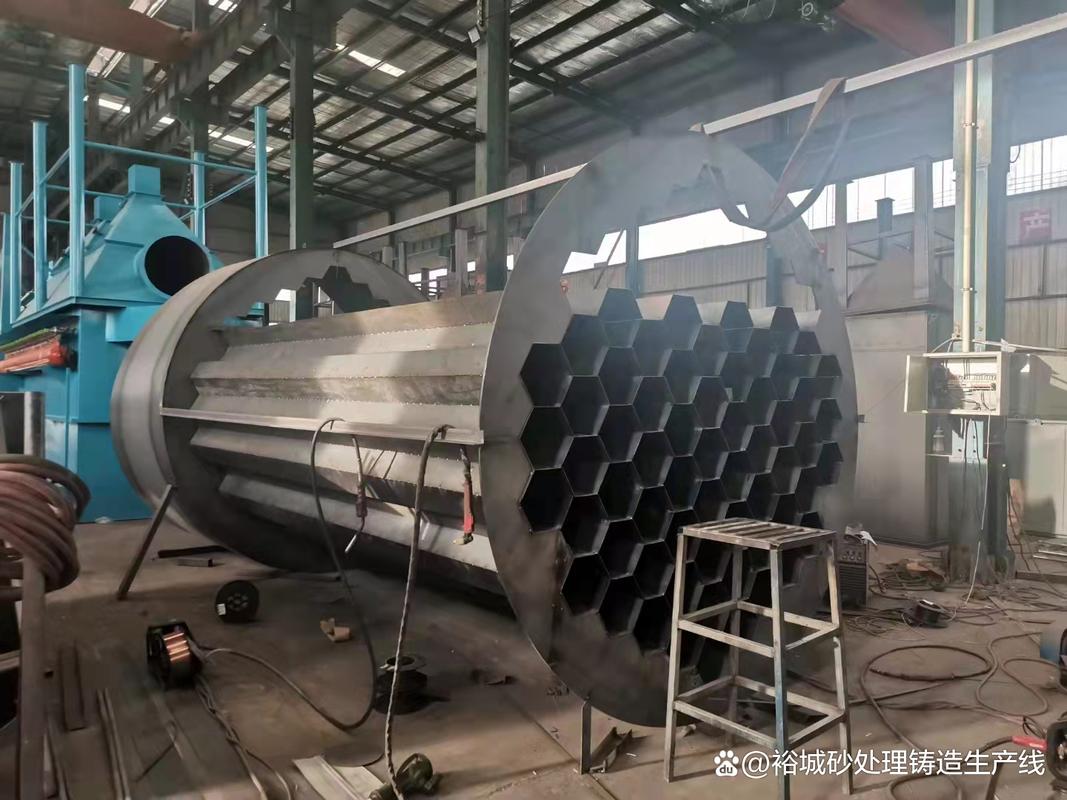
酸性废气处理设备安装现场纪实 从开箱到调试的完整流程
在化工、电镀、半导体、实验室等行业,酸性废气(如氯化氢、硫酸雾、氮氧化物、氟化氢等)的达标排放是环保合规的重中之重。一套酸性废气处理设备能否长期稳定运行,不仅取决于设备本身的设计与制造质量,更与现场安装的规范程度密切相关。本文以某化工企业酸性废气处理项目为背景,带你走进安装现场,了解从设备进场到调试交付的关键环节。
一、安装前的现场准备
安装团队进场后,第一件事不是急着开箱,而是与业主、土建方共同确认基础条件:设备基础标高、预埋件位置、水平度是否符合图纸要求;吊装通道是否畅通;现场水、电、气接口是否就位。酸性废气通常具有腐蚀性,因此基础表面往往还需做防腐处理,常见做法是铺设耐酸瓷砖或涂刷环氧防腐层。
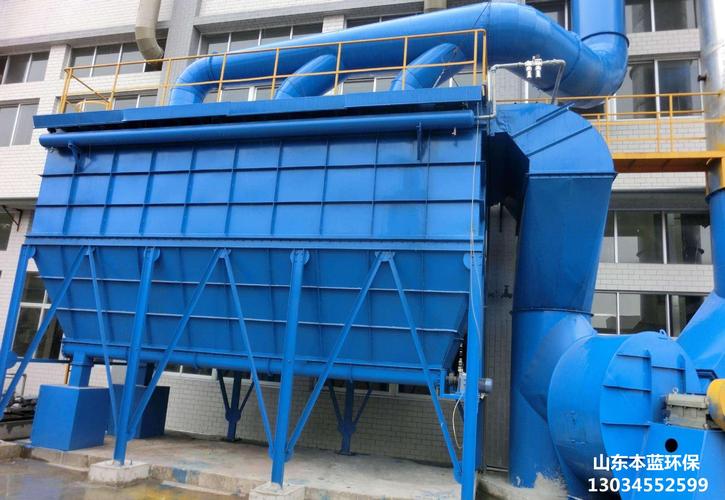
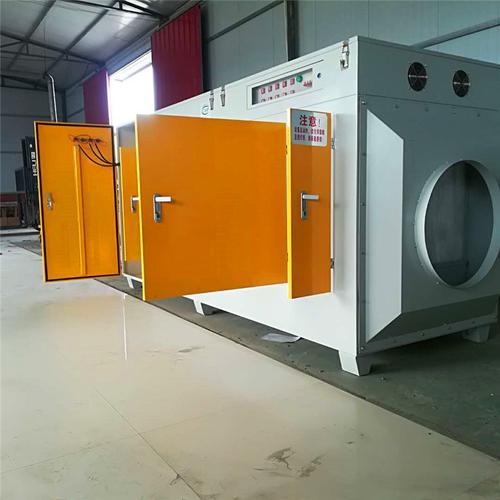
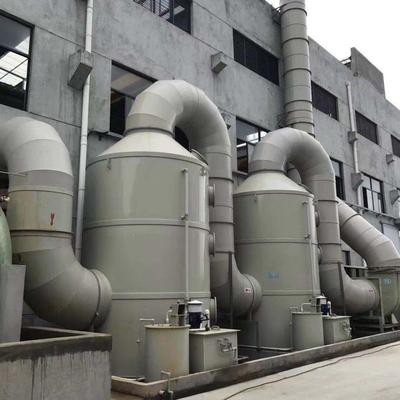
以常见的“喷淋塔+风机+管道+循环水泵”工艺为例,主体设备包括填料吸收塔、循环水箱、离心风机、PP/PVC风管、pH加药系统及电控柜。安装前需核对设备清单,检查塔体有无运输裂纹、法兰密封面是否完好、填料是否足量。运输过程中发现筒体局部破损的,必须在地面完成修补,严禁高空带伤吊装。
二、主体设备的吊装与就位
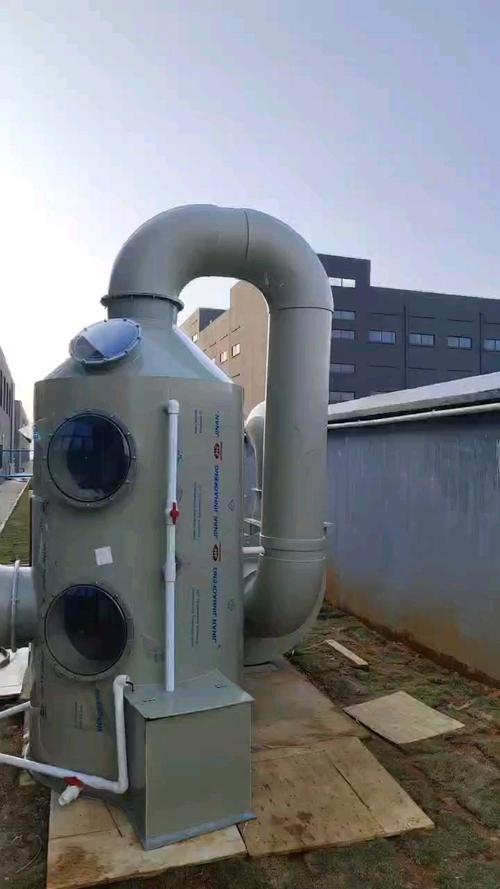
喷淋塔是酸性废气处理的核心设备,通常高度在3~8米不等,重量较大。吊装时采用汽车吊或现场行吊,吊点应选在塔体专用吊耳上,不得随意在筒身打孔或捆绑。塔体就位后,使用水平仪校正垂直度,垂直度偏差一般要求不超过塔高的1/1000,随后紧固地脚螺栓,必要时加设斜撑以防风载。
对于大型项目,常将喷淋塔分成若干节在工厂预制,运至现场后再分段组装。现场组装的难点在于法兰对接:先均匀紧固螺栓,再逐层复紧,确保密封垫受力一致。酸性气体一旦从法兰缝隙泄漏,不仅腐蚀设备,还会危及人员安全,因此这一步不容马虎。
三、管路与风机的安装要点
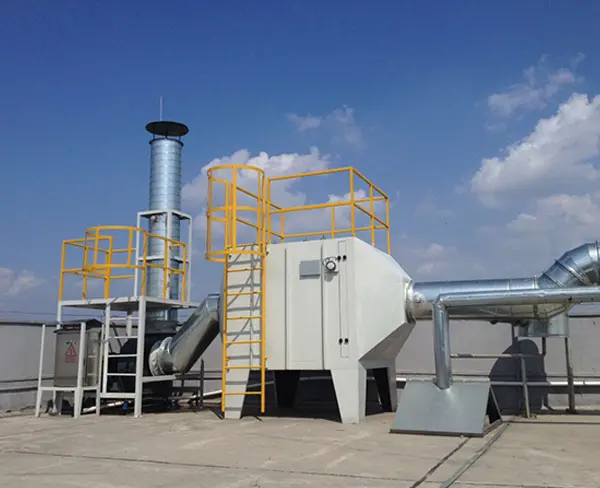
管路系统是连接废气源、处理塔和排放烟囱的“血管”。酸性废气管道多采用PP、PVC或FRP材质,安装时需注意:
- 管道支吊架间距要合理,防止因自重或风压产生下垂、变形;
- 法兰连接处使用耐酸橡胶垫或PTFE垫片,螺栓采用不锈钢材质;
- 管道走向应尽量减少弯头,降低系统阻力;
- 在低点设置排液口,避免冷凝酸液积聚。
风机的安装看似简单,实则最容易出问题。风机基础必须平整牢固,进出口方向要与设计一致;联轴器对中偏差要控制在允许范围内;叶轮与机壳间隙均匀,手动盘车应无卡阻。风机进风口一般需加装软连接,既隔振又补偿管道误差。
四、循环水系统与加药装置
酸性废气处理多采用碱液喷淋中和,循环水箱、水泵和加药系统是保证吸收效率的关键。水箱就位后,先做满水试验,确认无渗漏再接入管路。循环泵出口安装压力表,进口设置过滤器,防止喷头堵塞。
加药装置通常包括碱液储罐、计量泵和pH在线检测仪。安装时需将pH探头安装在循环水箱的合理位置,避开加药口和回流口,且定期清洗校准。现场调试时,运行人员要根据废气浓度和风量,逐步确定加药量,使循环液pH稳定在8~10之间——过低则吸收效率下降,过高则造成碱液浪费和二次污染。
五、电气与自动控制
酸性废气处理现场的电气安装必须考虑防腐蚀要求。电控柜宜设置在腐蚀性气体不易到达的控制室或室外防雨防腐柜内,电缆桥架采用玻璃钢或热镀锌材质,穿线管接口密封。风机、水泵、加药泵的启停逻辑要在现场逐一验证:通常先启动循环泵,再启动风机,最后投入加药系统;停机顺序相反,以防止废气未经处理直接排出。
pH、液位、风压等信号需接入PLC或中控系统,具备高低报警和联锁停机功能。安装完成后,应模拟信号测试报警与联锁是否可靠。
六、现场调试与验收
安装完成的最后一关是调试。调试分单机试车和联动试车两步:
- 单机试车:检查风机转向、电流、振动值;水泵流量、扬程;加药泵计量精度;阀门开闭是否灵活。
- 联动试车:通入实际废气或模拟气体,检测塔前塔后浓度差、系统压降、循环液pH变化等。验收指标通常包括:排放口浓度满足《大气污染物综合排放标准》或行业特别排放限值;设备运行噪声、振动符合规范;无跑冒滴漏。
现场调试中常见的问题包括:填料层偏流导致吸收效率低、喷嘴堵塞、风机风量不足、pH控制滞后等,均需在验收前逐一处理并记录入调试报告。
酸性废气处理设备的安装现场,是一个集机械、管道、电气、防腐、环保检测于一体的综合战场。规范的安装不仅是设备正常运行的保障,更是企业环保合规和安全生产的底线。对于业主而言,选择有经验、有资质的安装团队,严格按图施工,做好每一项密封、每一次对中、每一轮调试记录,才能让这套设备在未来数年乃至十几年中,持续为企业的绿色生产保驾护航。
如若转载,请注明出处:http://www.tjhuasuxinbei.com/product/54.html
更新时间:2026-10-09 06:29:49